Двухстороннее этикетирование овальных канистр: синхронизация верхнего прижима и боковых узлов
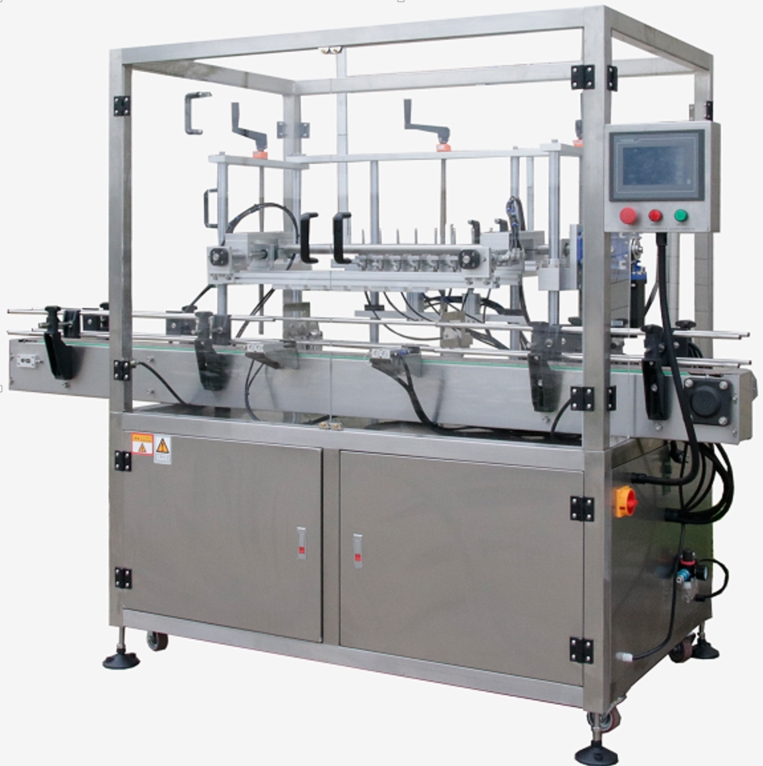
Двустороннее этикетирование овальных канистр: Синхронизация верхнего прижима и боковых узлов — Кейс завода «ПрактикМ»
Дата: [Вставить актуальную дату]
Контакты:
- Telegram: [Ссылка на инженера]
- Официальный сайт: [https://orshang.ru](https://orshang.ru)
- Телефон отдела продаж: 8 (800) 511-38-28 (Бесплатно по РФ)
## 1. Технологическая задача и проблематика на производстве
На многих предприятиях косметической, пищевой и фармацевтической промышленности возникает производственная боль при двустороннем нанесении этикеток на овальные канистры – от 50 до 100 мл. Обычно это достигается с помощью комбайнов, объединяющих боковые этикетные машины и верхний прижимной ролик. Однако, если эти узлы не функционируют строго синхронно, возникает целый комплекс проблем. Основная трудность – появление пузырей или неровностей на лицевой стороне этикетки. Это происходит из-за того, что при нанесении первого слоя этикетки (обычно более грубого) боковые узлы не успевают точно синхронизироваться с верхним прижимом во время последующей печати второго слоя. В результате деформация бумаги, смещение принта и, в итоге, повышенный процент брака.
## 2. Физика процесса и механические причины сбоев
Двустороннее этикетирование требует высокой точности координирования движений. Овальная канистра, проходя через линию оборудования, должна быть одновременно зафиксирована боковыми роликами и верхним прижимом. Боковые этикетные узлы наклеивают этикетку на боковые поверхности канистры, формируя основу внешнего вида. Верхний прижимной ролик отвечает за приклеивание первого слоя и прижим второго слоя к основанию канистры. Если частота вращения боковых печатающих головок не совпадает с скоростью подачи канистр и скоростью перемещения верхнего прижимного ролика, происходит асинхронность. Механически это проявляется как сдвиг канистр относительно принтера и синхронизации роликов. Причины сбоев могут быть разными:
- Различия в скорости вращения боковых валов.
- Несинхронизированная работа привода боковых узлов и верхнего прижима.
- Недостаточная точность и устойчивость системы управления.
- Несовершенная калибровка или износ подвижных частей.
Эти факторы приводят к тому, что при нанесении второго слоя (часто более детального или с меньшим припуском) часть поверхности канистры, уже прикрытая первым слоем, не успевает получить нужное напряжение и правильное положение, что и вызывает дефекты наносимого слоя. Это не только портит визуальный внешний вид упаковки, но и создает риск повреждения самой этикетки при последующих этапах обработки или транспортировки.
## 3. Инженерное решение завода «ПрактикМ» (Синхронизация и точность)
Завод «ПрактикМ» предлагает решение, которое приводит эти узлы в полный синхрон. Ключ к эффективности – это строгая синхронизация. Наши инженеры разработали и внедрили комбайн с интегрированной системой синхронизации. Это не просто механическое совмещение, а точное цифровое управление положением и скоростью боковых узлов относительно верхнего прижимного ролика. Мы используем программируемые логические контроллеры (PLC) и последовательно работающие сервоприводы для управления боковыми этикетными узлами и верхним прижимом. Специальные датчики контролируют положение канистры и этикетки на каждом этапе, корректируя параметры в реальном времени. Верхний прижимной ролик и боковые узлы оснащены инструментированными сталями (сталь AISI 304 / AISI 316L), рассчитанными на работу с различными типами овальных контейнеров и скоростными режимами.
## 3. Инженерное решение завода «ПрактикМ»
Наши комбайны для двустороннего этикетирования оснащены уникальной системой синхронизации:
- Синхронное управление: Каждый боковой этикетный узел приводится в действие самонастраиваемым сервоприводом, управляемым централизованным контроллером PLC. Датчики положения и скорости точно отслеживают положение канистры на конвейере и ее вращение.
- Точная кинематика: Алгоритм синхронизации гарантирует, что верхний прижимной ролик начинает свое движение *рово* после того, как боковые узлы нанесли первый слой этикетки. Это обеспечивается благодаря последовательной кинематической схеме и интегрированной системе управления.
- Узлы оборудования:
- Верхний прижимной ролик: высокая точность прижима с регулировкой усилия в диапазоне [например, 5 – 5 кгс].
- Боковые этикетные узлы: многофункциональные боковые этикетировочные машины с возможностью независимой настройки скорости и синхронизации.
- Приводы: сервоприводы для высокоточной скоростной регулировки.
- Система управления: контроллеры PLC с программным обеспечением для точной синхронизации.
## 4. Пошаговый регламент настройки и переналадки
Настройка и переналадка комбайна «ПрактикМ» для двустороннего этикетирования овальных канистр требует тщательной калибровки:
- Подготовка: Установите правильные скоростные режимы для боковых узлов и верхнего прижима, соответствующие скорости линии и используемому типу этикета (например, 2000 шт/час для стандартного комбайна).
- Скорость линии: 15-25 м/мин.
- Вязкость клея: [Уточнить диапазон вязкости, например, 20-50 сСт].
- Скорость верхнего прижима: [Указать в мм/с или м/мин, например, 5 м/мин].
- Скорость боковых узлов: [Указать в мм/с, например, 2 м/мин].
- Настройка синхронизации: Используя пульт управления и датчики, измерьте время прохождения канистры между боковыми узлами и верхним прижимом. Корректируйте частоту вращения боковых механизмов и скорость верхнего прижима, добиваясь полной синхронизации.
- Калибровка прижима: Настройте давление верхнего прижима (например, ролик с усилием 10-15 кгс) и расстояние между роликами, чтобы обеспечить надежное прилегание без повреждения бумаги.
- Контроль синхронизации: Проверьте фазовый сдвиг между боковыми узлами и верхним прижимом при остановке машины и при движении. Корректировать нужно по образцу, используя калибровочные пластины с контролем неравенства расстояний.
- Тонкая настройка: При необходимости вручную подберите расстояние между роликами верхнего прижима и положение боковых роликов, чтобы избежать складок на канистрах различного диаметра (50-100 мл).
## 5. Экономический расчет: окупаемость и сбережение сырья
Предположим, что предприятие производит крем
Модернизируйте ваш цех с заводской гарантией
Инженеры завода «ПрактикМ» спроектируют комплексную линию или подберут модули дозирования, укупорки и этикетирования под вашу тару.
Перейти в каталог оборудования на praktikm.ru