Двусторонняя этикетировка канистр: устранение пузырей и складок на деформируемой таре
Нестабильная геометрия выдувной тары: «пузатые» канистры
Пластиковые канистры производятся методом экструзионно-выдувного формования. Толщина стенок канистры всегда имеет допуски, а после остывания полиэтилен дает естественную усадку. Если на заводе налить теплую жидкость, боковые стенки канистры слегка выгибаются наружу («пузатятся»), а при остывании на складе — втягиваются обратно. Плоский жесткий аппликатор не способен отследить эту кривизну, в результате чего под большой этикеткой неизбежно запираются воздушные линзы.
Разница скоростей конвейера и верхнего прижимного транспортера
Чтобы канистра не смещалась при контакте с ножом аппликатора, ее прижимают сверху стабилизирующим ремнем. Если линейная скорость верхнего прижима хоть на 2% отличается от скорости нижнего конвейера, канистра получает микронаклон вперед или назад. Передняя и задняя этикетки наклеиваются с угловым смещением, образуя безобразную «гармошку» по краям.
Инженерное решение «ПрактикМ»: трехмерная стабилизация и пневматические валики
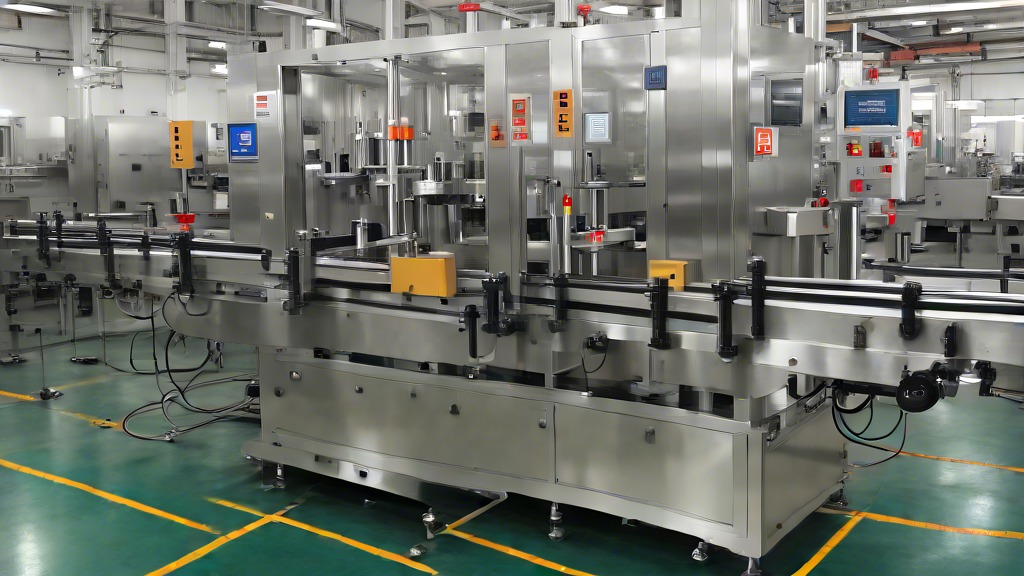
Двухсторонние этикетировочные комплексы завода «ПрактикМ» для плоской тары и канистр оснащены трехступенчатой системой позиционирования: цепной центратор выравнивает канистру по оси движения, синхронизированный верхний прижим надежно фиксирует тару без деформации стенок, а пара независимых аппликаторов наносит лицевую и контрэтикетку строго одновременно. Для прикатки используются плавающие многосекционные полиуретановые валики и щетки с регулируемым пневмоприжимом, которые мягко огибают сложную геометрию ребер жесткости канистры и полностью выгоняют воздух.
Безупречный внешний вид премиального уровня, идеальное совпадение горизонтали лицевой и задней этикеток (±0.8 мм) и скорость работы до 35 канистр в минуту.
Модернизируйте ваш цех без риска переплат
Инженеры завода «ПрактикМ» подберут автоматический этикетировщик или встроят аппликаторы в ваш действующий конвейер.
Каталог этикетировщиков на zavodpraktikm.ru