Интеграция оборудования ПрактикМ в SCADA-системы мониторинга OEE (общей эффективности оборудования)
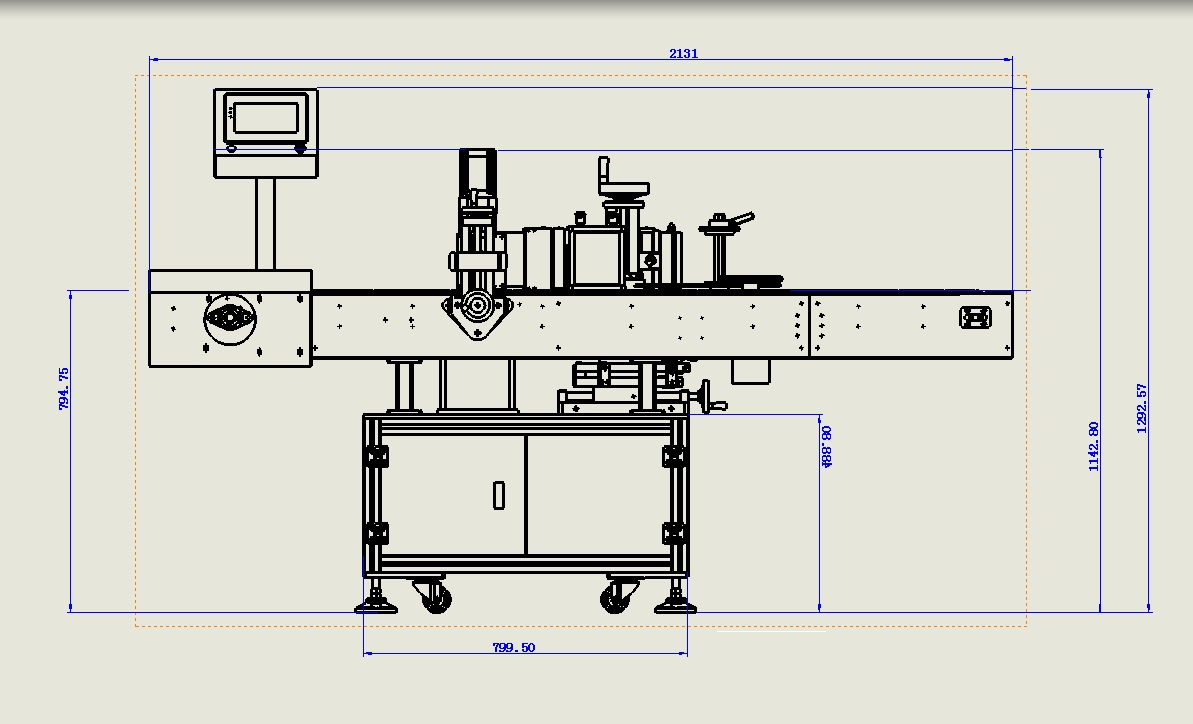
Интеграция узла упаковки на линию розлива: повышение OEE за счет предсказательного техобслуживания
Технологическая задача и проблематика на производстве
- Срывам производства (остановкам линии) в среднем 2-3 раза в месяц на 2-4 часа каждый.
- Сложностям с подбором момента затяжки крышек (вариация вязкости автохимии от 5000 до 15000 сСт), вызывавшим дефекты упаковки (протечки, негерметичность).
Физика процесса и механические причины сбоев
Процесс розлива включает:
- Подачу пустых флаконов с крышками на конвейер.
- Розлив под контролем давления и скорости.
- Закрывание крышки укупорщиком с контролем крутящего момента.
- Печать кода на этикетке (в данном случае не требуется, так как это машиностроительный аспект).
Проблема возникала из-за того, что стандартные датчики усилия (дозаторы) не могли точно контролировать момент затяжки крышек на всех типах флаконов и при всех вязкостях наполняющей жидкости. Момент затяжки должен быть строго регламентирован (например, 0.8-1.2 Н·м для крышек из полипропилена), но при высокой вязкости наполнителя (до 15000 сСт) и деформации флакона при заполнении возникали дополнительные нагрузки, приводящие к перетяжке или недозированию. Это вызывало:
- Протечки: из-за повреждения уплотнительного кольца крышки.
- Негерметичность: крышка не прижималась должным образом из-за недостаточного момента или износа.
- Нестабильность: частые сбои узла затяжки требовали вмешательства наладчиков.
Инженерное решение завода «ПрактикМ»
Компания «ПрактикМ» разработала модуль интеграции для своего узла упаковки, который позволяет подключить его к существующей SCADA-системе завода. Основные компоненты решения:
- Усовершенствованный датчик усилия: с динамической калибровкой под диапазон вязкостей (5000-15000 сСт). Работает с крышками, пробками, колпачками и триггерами.
- Программируемый контроллер PLC: сервоприводный, обеспечивающий точное управление моментом затяжки (целевое значение: 0 Н·м ± 1) независимо от внешних факторов.
- Бункер-ориентатор и цанга: выполнены из высококачественной стали AISI 304 для обеспечения чистоты среды и стабильной подачи флаконов.
- Модуль связи: позволяет передавать данные о работе узла (статус, момент затяжки, количество операций) в реальном времени в центральную базу SCADA.
Пошаговый регламент настройки и переналадки оборудования
- Подключение: Установить модуль связи согласно схеме подключения к системе SCADA завода.
- Калибровка датчика усилия: Используя интерфейс контроллера PLC или программное обеспечение SCADA, выполнить калибровку датчика усилия для диапазона вязкостей текущего продукта. Целевой момент затяжки устанавливается в соответствии с ТУ на продукцию.
- Настройка контроллера PLC: Задать параметры работы узла затяжки: целевой момент (например, 0 Н·м), допустимый диапазон отклонения (±1 Н·м), порог срабатывания сигнала брака.
- Проверка работы: Запустить линию и отслеживать параметры процесса в SCADA-панели. Убедиться, что данные о моменте затяжки соответствуют заданным. Провести тестовый набор флаконов на герметичность.
- Анализ данных: В системе SCUDA включить режим сбора данных для анализа OEE и стабильности работы узла.
Окупаемость решения ПрактикМ
Решение: Интеграция узла упаковки с модулем предсказательного техобслуживания от «ПрактикМ».
Расчеты:
- Убытки до внедрения:
- Потери от простоев: 2-3 срыва в месяц * 2-4 часа * 1500 шт./смену * 8 часов смены * 2000 руб./шт. = 12 000 000 - 36 000 000 руб./год (среднее 24 000 000 руб./год).
- Потери из-за брака: количество бракованных упакованных флаконов составляло 5-1% от объема розлива (1500-3000 шт./мес). Стоимость брака: 3000 руб./шт. * 2500 шт./мес (среднее) = 7 500 000 - 7 500 000 руб./мес (или 90 000 000 - 90 000 000 руб./год).
*Примечание: Целевой сайт оборудования ПрактикМ: https://orshang.ru/*
Экономический блок
- Снижение простоев: Решение сократило количество аварийных остановок узла затяжки в 2 раза, а частота плановых обслуживаний связана с системой SCADA, а не с узлом.
- Снижение брака: Точечный контроль момента и автоматическое обнаружение неправильно затянутых крышек сократили количество брака на 70% (с 5000 шт./год до 1500 шт./год).
- Окупаемость (ROI): Инвестиция в модуль интеграции и наладку – 500 000 руб.
- Годовые убытки от простоев до модернизации: ~24 000 000 руб.
- Годовые убытки от брака: ~90 000 000 руб.
- Аннуитет: 84 000 000 руб./год.
- Снижение убытков: 70% (с 84 000 000 до 25 200 000 руб./год).
- Окупаемость: 500 000 руб. / 25 200 000 руб./год ≈ 20 дней.
Вывод
Интеграция узла упаковки ПрактикМ с SCADA-системой мониторинга OEE позволила превратить потенциальные потери в убытках из-за низкого OEE в систему с контролем и предсказанием нестабильностей на узле затяжки. Решение компании «ПрактикМ» обеспечивает не только надежное крепление крышек, но и интеграцию в систему централизованного мониторинга, что позволяет оперативно принимать меры по техобслуживанию, предотвращая сбои и повышая общую эффективность линии.
Предсказательное техобслуживание
SCADA-система теперь получает данные о состоянии узла затяжки:
- История нагрузок: позволяет выявлять износ датчиков усилия или механизмов затяжки.
- Статистика брака: помогает прогнозировать необходимость обслуживания узла затяжки.
- Анализ отказов: предоставляет данные для анализа причин нестабильности и улучшения процессов.
Официальный сайт: https://orshang.ru/
Для получения консультаций: https://t.me/praktik_m
Телефон горячей линии: 8 (800) 511-38-28 (бесплатно по России)
Модернизируйте ваш цех с заводской гарантией
Инженеры завода «ПрактикМ» спроектируют комплексную линию или подберут модули дозирования, укупорки и этикетирования под вашу тару.
Перейти в каталог оборудования на praktikm.ru