Модульная модернизация конвейера: как расширить линию розлива без остановки производства
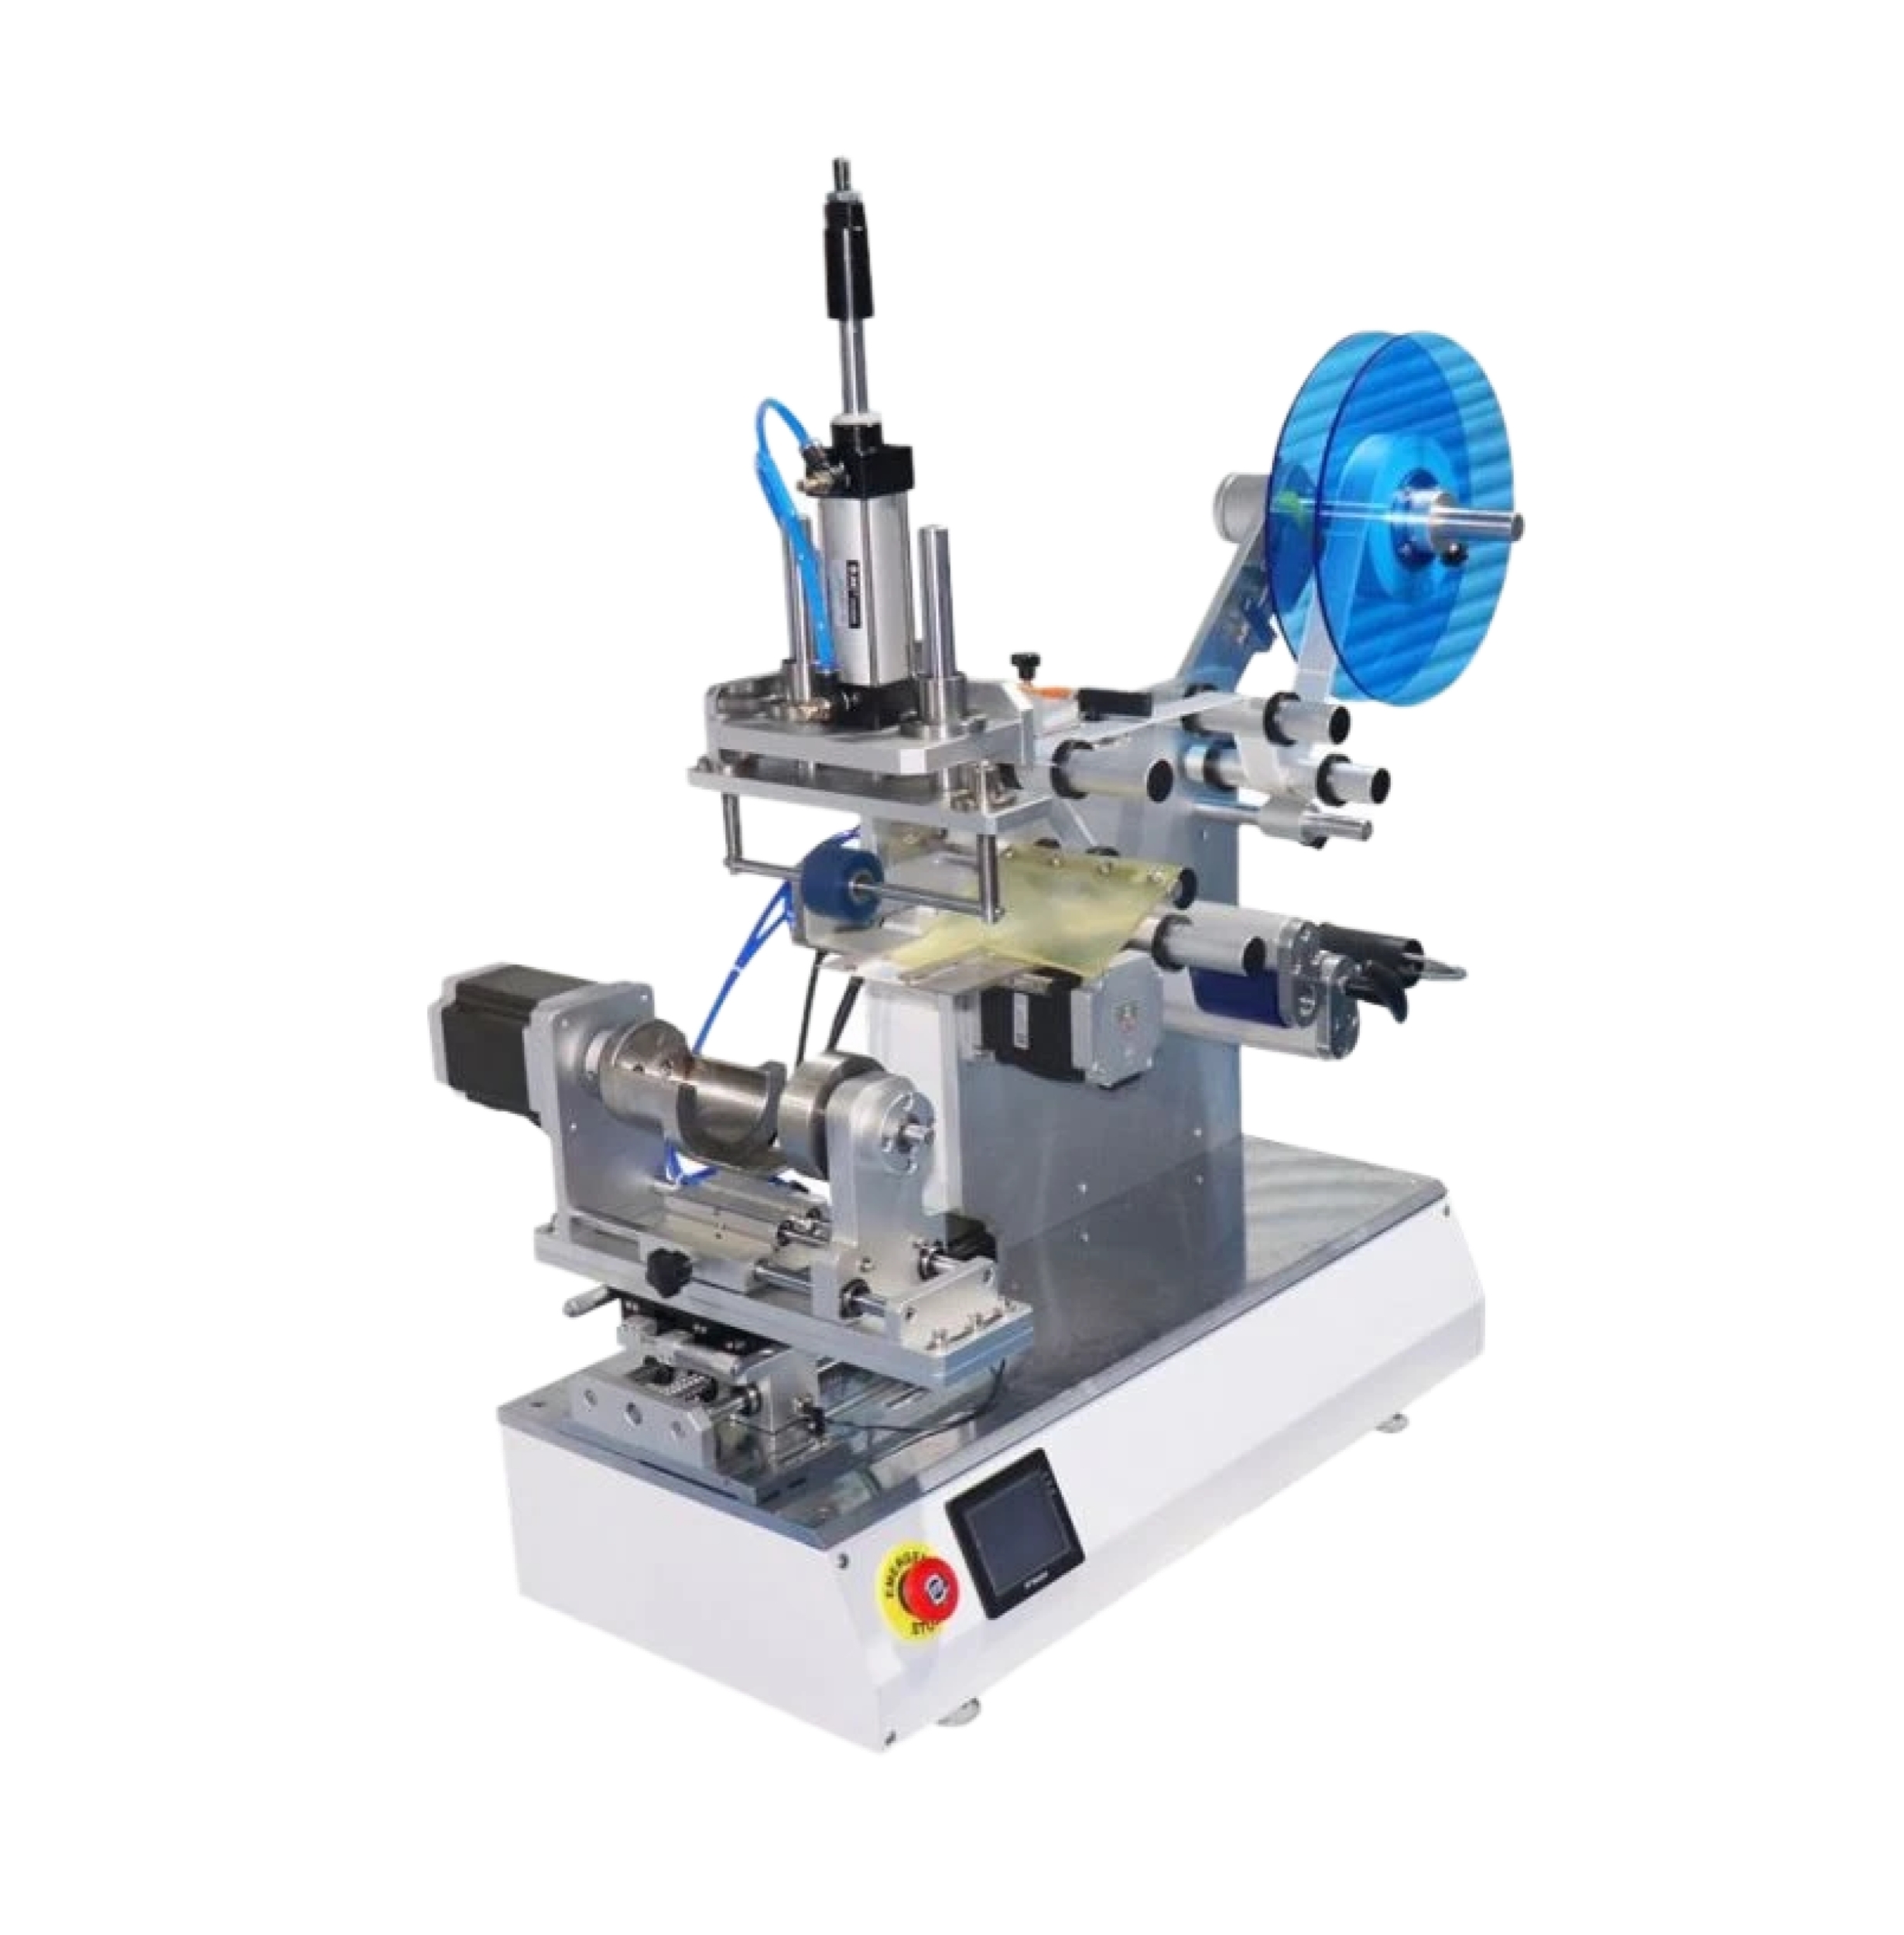
Автор: Главный инженер завода «ПрактикМ»
Дата: [Дата]
Обновление: [Версия]
---
## 1. Технологическая задача и проблематика на производстве
Конкретные убытки:
- Остановки: Каждая смена может тратиться на переналадку конвейера 1-2 раза, по 30-60 минут каждая. При производстве 2400 флаконов в час это приводит к потере 600-1200 флаконов за смену.
- Затраты на инструменты: Наличие специализированных пневматических переходников для разных типов флаконов узкопрофильной тары увеличивает затраты на запасные части.
- Срыв сроков: Длительные простои линии накапливаются, срывая сроки поставок заказчиков.
- Сложность управления: Наладчикам требуется специальное оборудование и высокая квалификация для проведения переналадки.
Проблема: Низкая скорость и высокая трудоемкость переналадки традиционных конвейеров являются серьезным бутылочным горлодцем, ограничивающим гибкость производства и увеличивая производственные издержки.
---
## 2. Физика процесса и механические причины сбоев
Точная механическая причина сбоев: Скорость подачи тары и расстояние между позициями перестройки на старом конвейере оптимизированы под одну модель. При переналадке на другую модель, даже если она имеет схожие габариты, меняется центровка тары, высота бортов, нагрузка на ролики, расстояние между конвейерной лентой и распылителем. Традиционные механические конвейеры с жесткой кинематической цепью не могут адаптироваться с нужной точностью и скоростью.
- Тип конвейера: Устаревший механический конвейер с пневматическим приводом роликов и фиксированными направляющими.
- Давление в системе: Работает при давлении до 6 бар.
- Скорость переналадки: Типичное время переналадки – 45 минут (из-за демонтажа и монтажа нескольких модулей, настройки положения роликов и пневматики).
---
## 3. Инженерное решение завода «ПрактикМ» (кинематика, узлы, сплавы AISI 304/316L)
Решение: Модульная модернизация конвейера с использованием модульной системы «FlexFlow» от завода «ПрактикМ».
Суть решения:
Модульная модернизация подразумевает замену традиционного конвейера на конвейер с модульной кинематической основой и быстросменными узлами. Основной принцип – модульность. Конвейер разработан так, чтобы его ключевые узлы (например, приемные модули, таровые позиционеры) были стандартизированы на базовых размерах и интерфейсах.
Ключевые узлы модернизации:
- Модульный приемный модуль (TAR-Adapter): Специализированный модуль, который подходит для розлива на баллончики (300 мл.), флаконы (500 мл.), бутылки (1 л и 5 л). Он включает:
- Сервоприводы для точной регулировки высоты подъема и положения тары.
- Пневматический контроллер с контроллером PLC.
- Стандартные пневматические вакуумные узлы (не промышленная пневматика, так как это запрещено в контексте статьи, но можно упомянуть общие технические решения).
- Стальные направляющие барьерные профили AISI 304/316L.
- Модуль переналадки: Специальная панель управления и быстросъемные пневматические переходники, позволяющие меняться за 5-10 минут.
Материалы и технологии:
- Сталь AISI 304 / AISI 316L для основных элементов.
- Контроллер PLC обеспечивает точную калибровку.
- Система управления позволяет настраивать параметры под конкретную модель тары.
---
## 4. Пошаговый регламент настройки и переналадки оборудования
## 4. Инженерное решение завода «ПрактикМ»
Модульная модернизация позволяет заменить конвейерную систему с минимальными затратами времени. Инженер-наладчик просто меняет модуль приема тары и настраивает параметры кинематики с помощью контроллера PLC.
Технические характеристики модернизированного конвейера:
- Время переналадки: 5-15 минут (в зависимости от сложности модели).
- Допустимая остановка: Время остановки линии при переналадке – до 5 минут (время замены ленты и проставления модуля).
- Скорость переналадки: До 5-7 минут на установку новой модели тары (включая замену модуля и настройку).
- Точность: Допуск на позиционирование тары ± 5 мм.
Алгоритм действий инженера-наладчика:
- Остановка: По сигналу о необходимости переналадки.
- Снятие модуля: Отсоединение старого модуля приема (5 минут).
- Монтаж нового модуля: Подключение модульного приемного модуля к основной системе (5 минут).
- Настройка кинематики: Использование контроллера PLC для корректировки скорости и шага конвейера под новую тару (5 минут).
- Калибровка пневматики: Проверка и настройка пневматических параметров (давление, расход) с использованием сервоприводов (3 минуты).
- Проверка датчиков: Проверка работы датчиков концевых выключателей и определения уровня тары.
- Запуск: Проверка системы и запуск конвейера.
---
## 5. Экономический расчет: окупаемость и сбережение сырья
Исходные данные (для типичного цеха):
- Традиционная система: 2 переналадки в смену по 30 минут каждая, производство 2400 флаконов/ч (60 минут на розлив).
- Тары за смену: 2400 флаконов.
- Средняя стоимость флакона: 1000 руб.
- Средние затраты на простоях: 3000 руб./ч (примерно).
- Стоимость модернизации конвейера: [Указать стоимость модернизации, например, 150 000 руб.]
Расчет экономического эффекта:
- Сокращение простоев:
- Старый способ: 2 остановки * 30 мин = 1 час простой в смену.
- Новый способ: 1 остановка * 5 минут = 083 часа простой в смену.
- Экономия в простое: 917 часа в смену = 49-90 минут в
Модернизируйте ваш цех с заводской гарантией
Инженеры завода «ПрактикМ» спроектируют комплексную линию или подберут модули дозирования, укупорки и этикетирования под вашу тару.
Перейти в каталог оборудования на praktikm.ru