Термоусадочный рукав (слив-этикетка): тонкости настройки парового и термотоннеля
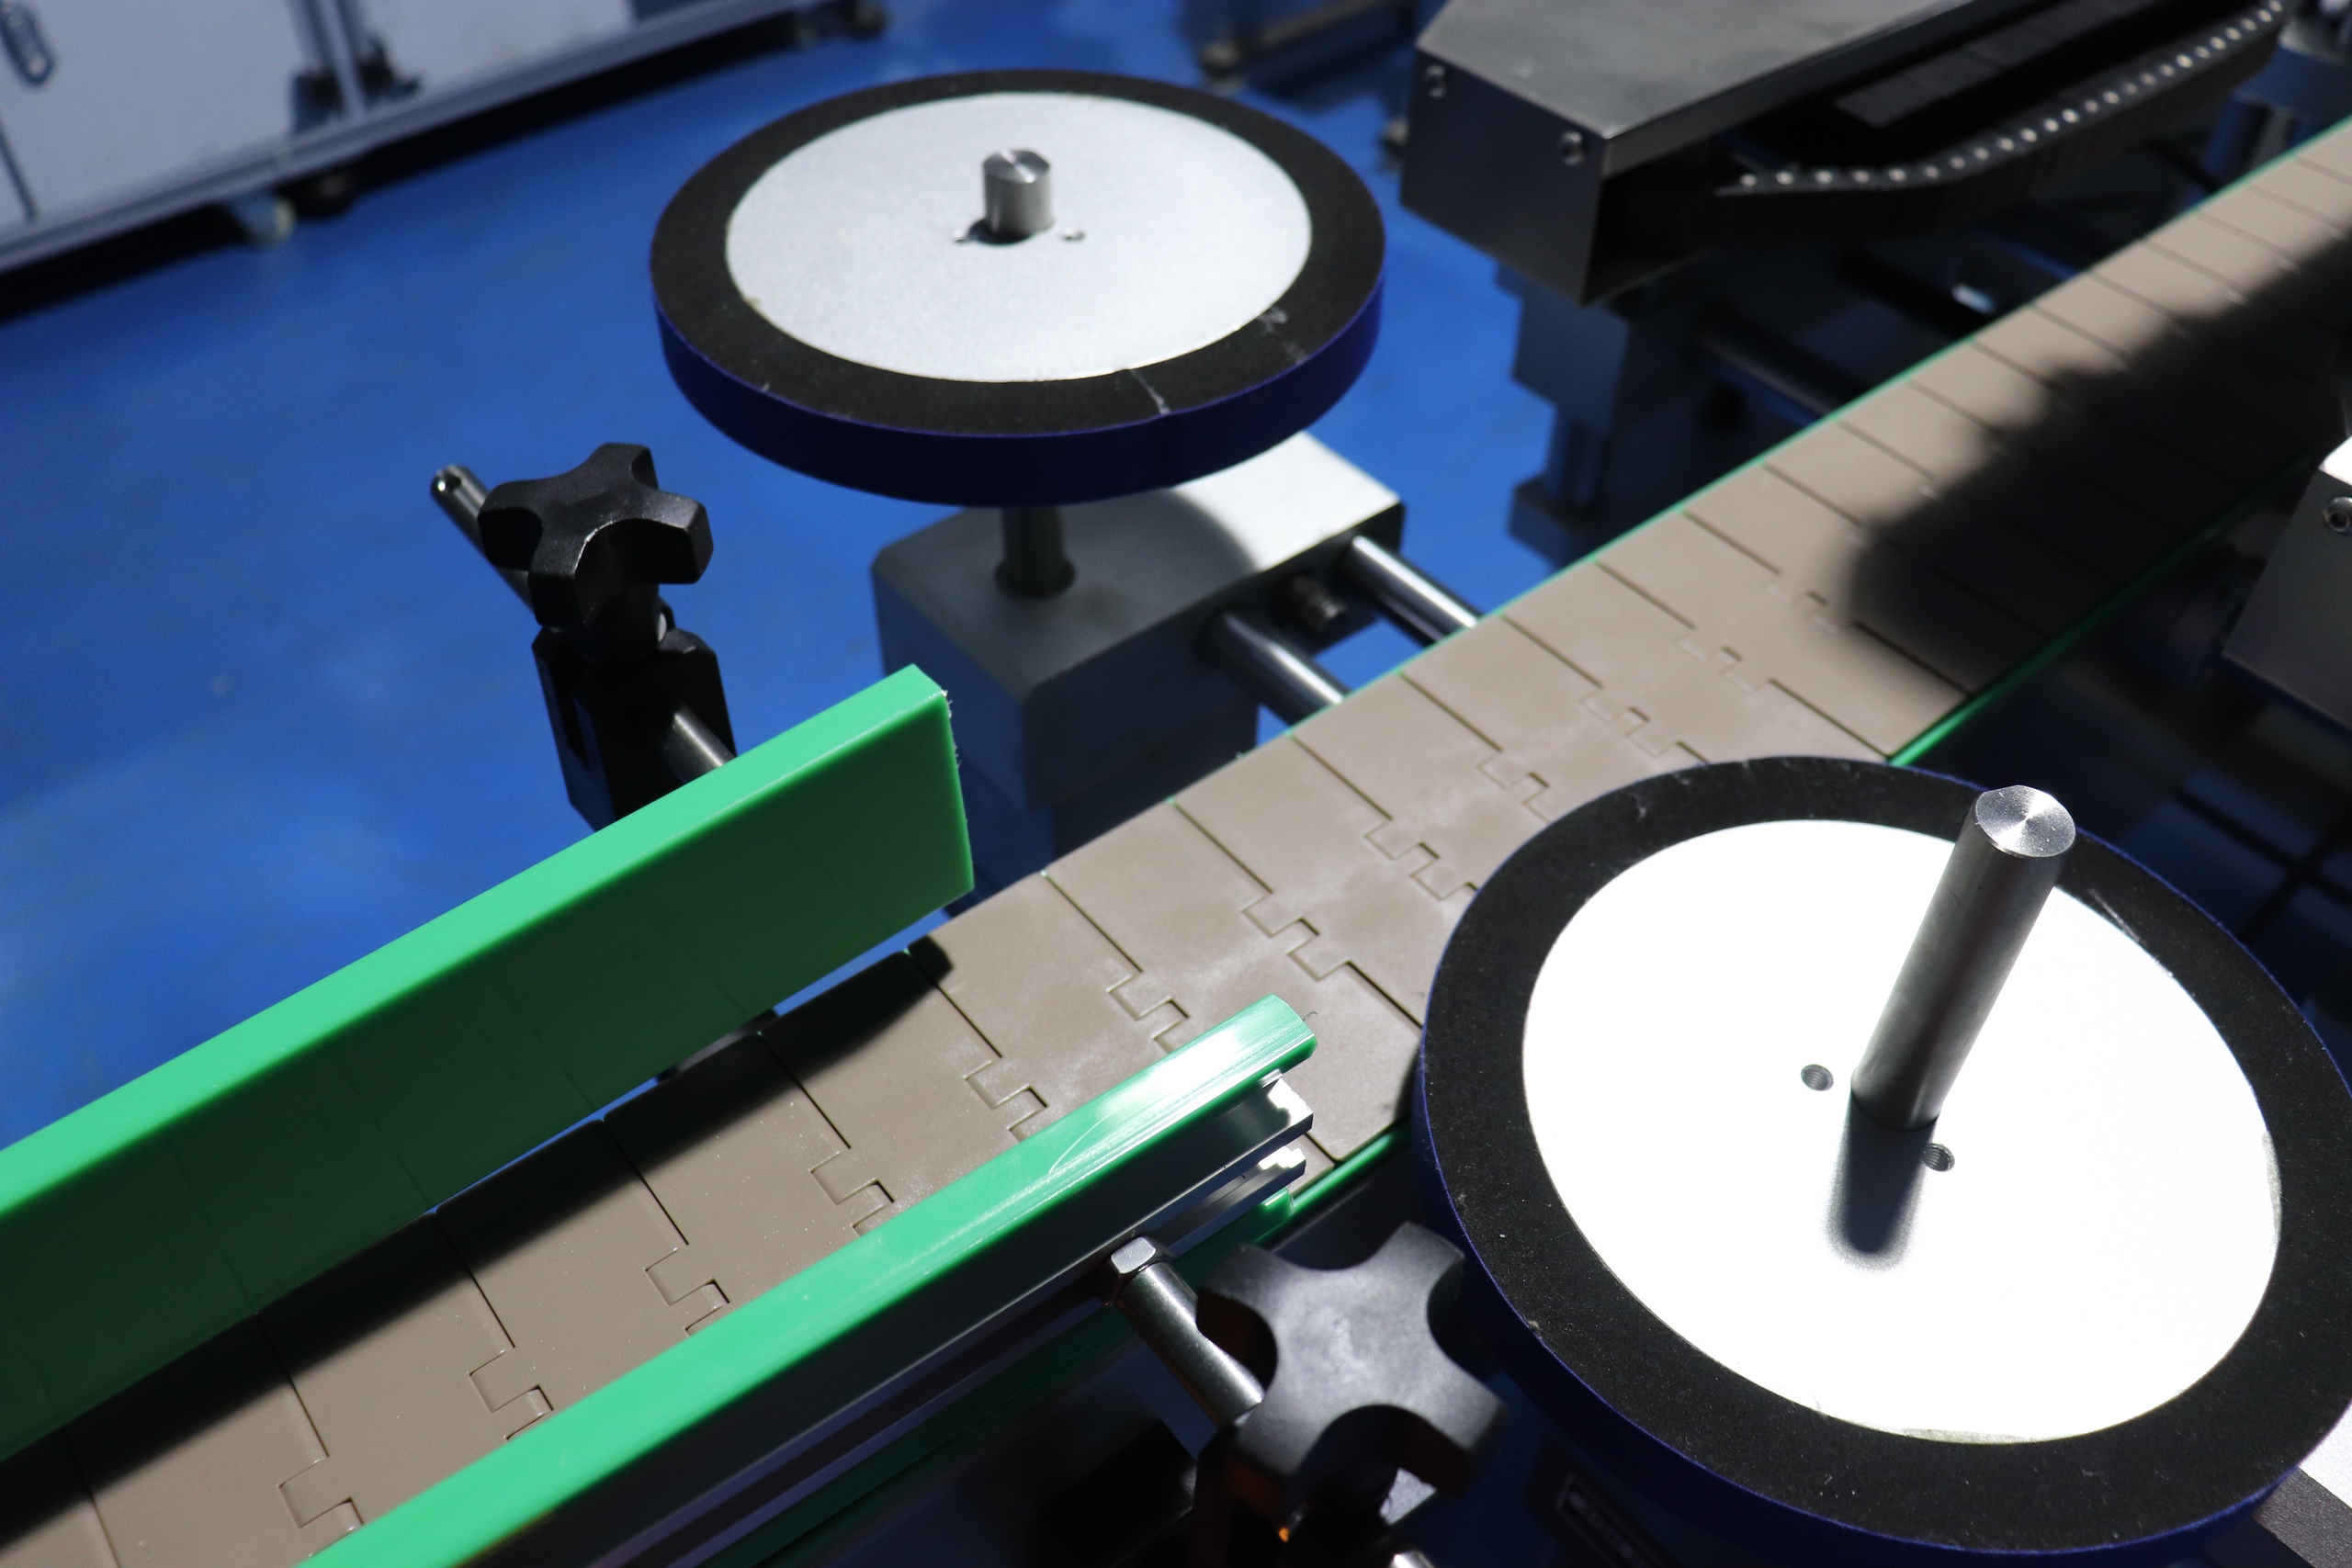
Термотрансферная печать на упаковку: как избежать повреждения укупорки при сливе
## Термоусадочные этикетки: проблема ожогов упаковки и её влияние на производство
## Физика процесса и причины возникновения ожогов упаковки
Термоусадочные этикетки представляют собой полиэтиленовые или полипропиленовые трубки, которые сжимаются при нагреве и обеспечивают надежную защиту упаковки от внешних воздействий. Однако их особенность – термотрансферная печать с использованием пара может быть источником неприятных проблем. Ожоги упаковки – это дефекты, вызванные тепловым воздействием, возникающий при неправильной настройке процесса печати или неправильных условиях обработки.
## Почему возникают ожоги?
Основные причины ожогов упаковки при термоусадочной маркировке:
- Неправильно подобранные параметры печати: слишком высокая температура нагрева термотрансферной краски или недостаточное время охлаждения.
- Неправильная скорость охлаждения: если упаковка не охлаждается быстро и одномерно после печати.
- Неправильная скорость подачи краски: слишком высокая скорость может привести к недостаточной подаче краски.
- Несовместимость краски и упаковки: некоторые компоненты краски могут вызывать усадку или повреждение пластики при нагреве.
## Инженерное решение: термотрансферная печать с контролем параметров
На производстве ПрактикМ мы предлагаем решение, основанное на термотрансферной печати с контролем параметров. Термотрансферная печать использует прямой нагрев с контролем температуры и скорости подачи краски, что позволяет избежать перегрева упаковки.
## Технические особенности процесса термотрансферной печати
Термотрансферная печать на термоусадочные этикетки – это технологический процесс, при котором термоплавкий клей на тиснении активируется теплом и сжимается, обеспечивая надежное крепление к контейнеру. Однако, если температура нагрева слишком высокая или время подачи краски слишком длительное, краска может "ожечь" укупорочные крышки или крышки крышки, вызывая их деформацию или повреждение.
## Как работает термотрансферная печатная головка ПрактикМ
Наши печатающие машины оснащены систему управления, которая позволяет точно регулировать и контролировать следующие параметры:
- Температура нагрева: до 300°C
- Скорость подачи краски: до 200 мм/сек
- Давление пара: до 5 МПа
- Скорость охлаждения: до 50°C/с
Это позволяет избежать негативного воздействия на упаковку.
## Пошаговый регламент настройки и настройки для инженера
- Подготовка оборудования:
- Установите термопротокол ПрактикМ на термотрансферную печать.
- Проверьте давление пара на входе в термотонnel: 5–7 бар.
- Установите температуру нагрева печатной головки: 200-250°C.
- Установите скорость подачи краски: 10-20 мл/мин.
- Настройка процесса:
- Настройте температуру нагрева термотрансферной ленты на 100-150°C.
- Установите время подачи краски: 5-5 секунды.
- Установите скорость печати: 30 метров/мин.
- Контроль параметров:
- Мониторинг давления пара и расхода краски с помощью датчиков давления и расходомеров.
## Экономический расчет: окупаемость термотрансферной печати
Рассмотрим реальную ситуацию:
*Предположим, что дефекты возникают из-за неправильной печати термоусадочного рукава. Каждый такой дефект приводит к остановке производства и замене упаковки, что приводит к потере производительности и сырья. Средняя стоимость одной упаковки с браком – 150 руб., а количество бракованных упаковок может составлять до 2% от общего объёма. Сокращение производительности на 20-30% при остановках на устранение дефектов и регулировки может привести к убыткам в несколько тысяч рублей в день. Система ПрактикМ позволяет сократить эти потери, обеспечивая стабильное качество печати и уменьшая количество брака и остановок. *
## Резюме и чек-лист для настройки печатного оборудования
- Контроль температуры: регулировка температуры печатной головки и краски.
- Контроль скорости подачи краски: время подачи краски при сливе.
- Контроль скорости охлаждения: время охлаждения упаковки.
- Регулярная проверка давления пара: 1 раз в смену.
- Контроль вязкости краски: регулярный контроль вязкости краски.
## Рекомендации по настройке термотрансферной печати на упаковку с термоусадочным рукавом
- Температура печати: Не превышайте рекомендации производителя упаковки.
- Скорость печати: Не превышайте рекомендуемую скорость для данного типа краски.
- Давление пара: Должно быть в пределах 5-7 бар.
- Время подачи краски: Не менее 5 секунд.
- Давление краски: 3-5 МПа.
## Выводы и рекомендации
Контроль этих параметров – ключ к качеству упаковки
Модернизируйте ваш цех с заводской гарантией
Инженеры завода «ПрактикМ» спроектируют комплексную линию или подберут модули дозирования, укупорки и этикетирования под вашу тару.
Перейти в каталог оборудования на praktikm.ru